+86-15371769898
 [email protected]
+86-15371769898[email protected]Industriella rullar är arbetshästarna i otaliga produktionslinjer – från tryckning och förpackning till papperstillverkning och metallbearbetning. En rulle som fungerar korrekt, bibehåller sin ytfinish och håller sig inom toleransen är skillnaden mellan smidig drift och kostsam stilleståndstid. Under åren har vi på Jiangsu Jinhang Machinery tillverkat tusentals rullar för kunder inom olika branscher, och vi har sett på egen hoch hur en disciplinerad inspektionsrutin förlänger rullens livslängd, förbättrar produktkvaliteten och sparar pengar. I den här guiden delar vi med oss av praktiska, fälttestade råd om industriell valsinspektion som alla underhållsteam kan använda.
Regelbunden inspektion handlar inte bara om att fånga upp problem innan de blir katastrofala. Det handlar om att upprätthålla processkonsistens. En sliten eller felinriktad rulle kan introducera defekter i banan, orsaka ojämn beläggning, generera vibrationer och till och med skada nedströmsutrustning. Vår erfarenhet är att arbeta med papperstillverkning and tryckning & publicering anläggningar, ett välstrukturerat inspektionsprogram minskar oplanerade stillestånd med upp till 40 %. Det hjälper dig också att planera underhåll kring produktionsscheman snarare än att reagera på nödsituationer.
Följande tabell sammanfattar de väsentliga parametrarna att kontrollera under en rutinmässig industrivalsinspektion. Använd detta som utgångspunkt och skräddarsy frekvensen och metoderna till din specifika operation.
| Besiktningsobjekt | Vad du ska leta efter | Typisk frekvens | Föreslaget verktyg |
|---|---|---|---|
| Ytslitage/skada | Repor, gropar, bucklor, korrosion, beläggningsdelaminering | Dagligen eller efter varje körning | Visuell inspektion, förstoringsglas |
| Skick av gummihölje | Sprickor, svullnad, härdning, blåsor (för gummirullar) | Varje vecka | Shore durometer, visuell kontroll |
| Hårdhet | Enhetlighet över ansiktet; jämför med original spec | Månatlig | Shore A/D durometer |
| Runout (Totalt angivet runout – TIR) | Överdriven radiell rörelse under rotation | Kvartalsvis eller efter lagerbyte | Kopplingsindikator på journalen |
| Journal & lagersäten | Slitage, skåror, slitage, korrosion | Under lagerbyte | Mikrometer, visuell inspektion |
| Vibration | Onormal amplitud eller frekvens | Månatlig (continuous monitoring ideal) | Vibrationsanalysator |
| Beläggningsintegritet (om tillämpligt) | Flagning, blåsor, tjockleksvariation | Kvartalsvis | Virvelströms- eller ultraljudsmätare |
| Balans | Obalans som orsakar vibrationer eller buller | Årligen eller efter omlackering | Dynamisk balanseringsmaskin |
| Värme/kylningskanaler (för uppvärmda/kylda rullar) | Blockering, läckage, temperaturjämnhet | Årligen | Temperaturgivare, flödestest |
Håll detaljerade register för varje rulle. Konsekventa data låter dig upptäcka trender – till exempel kan en gradvis ökning av utloppet indikera ett lagerproblem långt innan fel. Vänta inte när du märker avvikelser. En liten ytrepa på en obelagd stålrulle kan ofta poleras ut, men om den lämnas okontrollerad kan det leda till djupare sprickor.
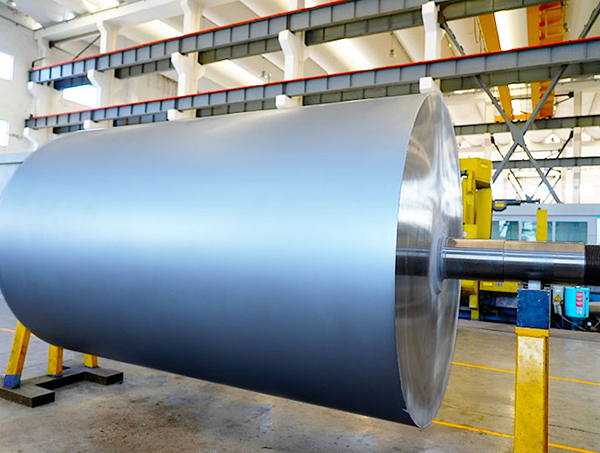
I vår butik ser vi fler ytrelaterade problem än någon annan typ. För 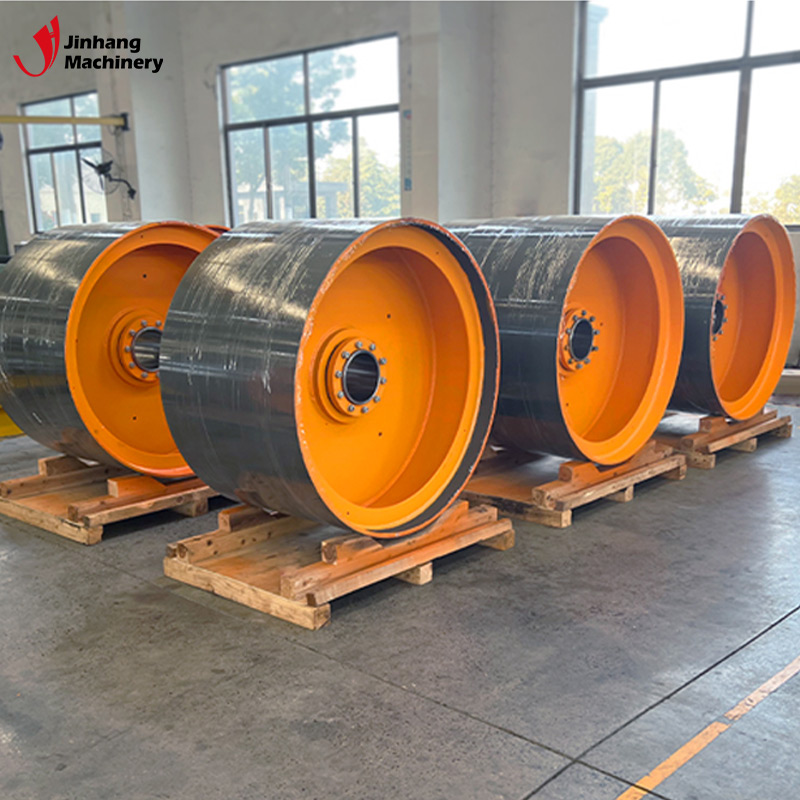 Volframkarbidbelagd rulle för slitage- och korrosionsbeständighet Denna vals använder volframkarbidbeläggning för att motstå flisning och slitage i abrasiva miljöer, som diskuterats i föregående avsnitt om ytdefekter. Dess hållbarhet hjälper till att förhindra beläggningsfel och förlänger livslängden. Visa produkt → valsar belagda med hård krom eller volframkarbid, kan beläggningen flisa eller slitas tunn, speciellt om valsen används i nötande miljöer som metallbearbetning eller gummibearbetning. En snabb visuell kontroll bör bli en del av varje skiftbyte. Om du ser exponerad basmetall måste rullen beläggas på nytt eller bytas ut innan skadan sprider sig.
En rulle som ser bra ut i vila kan fortfarande ha oacceptabelt utlopp. Vi rekommenderar att man mäter TIR i mitten av ansiktet och nära varje kant. För en precision 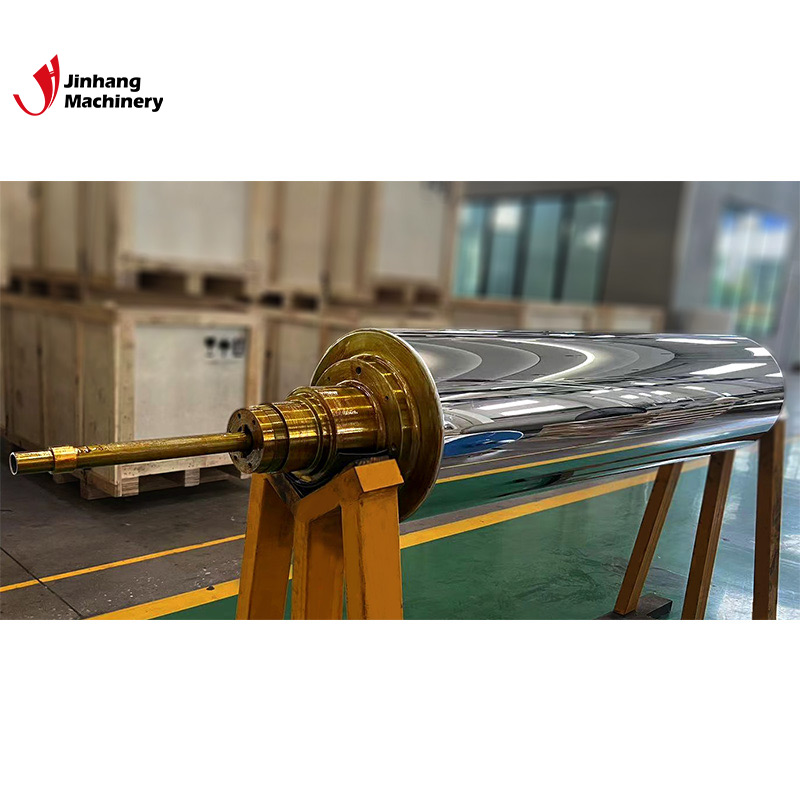 Precisionsslipad Super Mirror Roller för ultraslät finish Med extremt låg ytjämnhet och en spegelfinish minimerar denna vals defekter i bestrukna eller tryckta material. Den är idealisk för höghastighetsapplikationer där dimensionsstabilitet och renhet är avgörande, som noterats efter diskussion om körning. Visa produkt → spegelvals i en beläggnings- eller lamineringslinje, bör utloppet normalt vara mindre än 0,02 mm. Högre värden kommer att orsaka streck och ojämn tjocklek. Vibrationsanalys är särskilt användbar för höghastighetsapplikationer. Kom ihåg att vibrationer kan härröra från själva rullen (obalans, orundhet) eller från externa källor som felinriktade lager eller problem med fundamentet.
Även erfarna team faller ibland i dessa fällor:
Det finns inget entydigt svar eftersom driftsförhållandena varierar kraftigt. Men med hjälp av vår erfarenhet från fältet med kunder i gummi & plast föreslår vi följande baslinje:
För rullar som arbetar i tuffa miljöer – höga temperaturer, frätande kemikalier, tunga belastningar – förkorta dessa intervall. Vi har sett rullar i en stålbetningslinje som kräver kvartalsvisa beläggningsinspektioner för att undvika plötsliga fel.
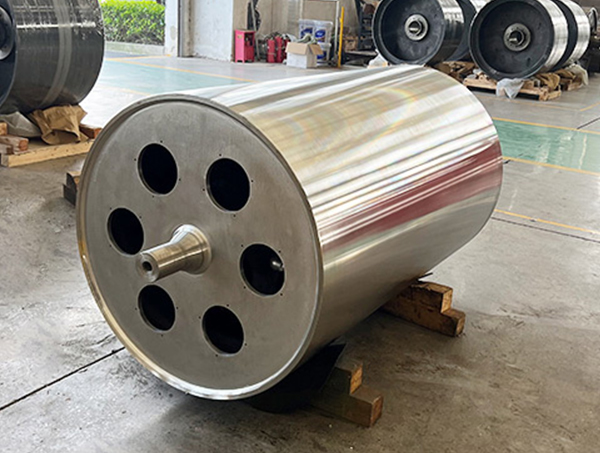
På Jiangsu Jinhang Machinery bygger vi inte bara rullar; vi förstår hur de beter sig under verkliga förhållanden. Vår Uniform Cooling Mirror Cooling Roller för konsekvent temperaturkontroll Designad med enhetlig kanalgeometri för att förhindra heta fläckar, säkerställer denna rulle jämn kylning i höghastighetsproduktion. Dess spegelpolerade yta förbättrar materialavgivningen, vilket minskar spill och stillestånd i förpackningar och filmextrudering. Visa produkt → kylvalsar, till exempel, är utformade med enhetlig kanalgeometri för att förhindra heta fläckar – en funktion som också förenklar inspektionen eftersom temperaturgradienter är förutsägbara. När du känner till designavsikten kan du upptäcka avvikelser snabbare.
Vi erbjuder också skräddarsydda rulllösningar för unika applikationer. Om din inspektion visar att en standardvalsdesign inte uppfyller dina behov – kanske ythårdheten är otillräcklig eller termisk respons är för långsam – kan vårt ingenjörsteam föreslå en modifierad design. Kom ihåg att en väldesignad rulle kräver mindre frekventa inspektioner och längre intervall mellan service.
Slutligen, håll ditt lag tränade. En kunnig inspektör som förstår rullgeometri, material och fellägen kommer att fånga problem tidigt. Vi delar alltid gärna med oss av vår erfarenhet – tveka inte att höra av dig om du har frågor om en specifik rulletyp eller applikation.
Industriell rullinspektion är ingen lyx; det är en grundläggande underhållsdisciplin som skyddar din produktionslinjes effektivitet och produktkvalitet. Genom att följa en strukturerad checklista, undvika vanliga misstag och utnyttja tillverkarens expertis kan du förlänga rullens livslängd och minska oplanerade stillestånd. Oavsett om du använder en enstaka rullstativ eller en multistationslinje förblir principerna desamma: inspektera systematiskt, dokumentera noggrant och agera snabbt. Och kom ihåg att du inte behöver göra det ensam – din rulletillverkare kan vara din bästa partner för att utveckla en inspektionsplan som är skräddarsydd för din verksamhet.
Dedikerad till att utveckla och tillverka olika former av rullar med olika rullstrukturer.
Telefon: +86-15371769898
E-post: [email protected]
Lägg till: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, Jiangsu-provinsen, Kina
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Alla rättigheter reserverade.