+86-15371769898
 [email protected]
+86-15371769898[email protected]En aniloxvals är en av de hårdast arbetande delarna på en flexopress, en beläggningsenhet eller en korrugerad linje, och en av de tystaste när det börjar gå fel. Den keramiska ytan ser fortfarande slät ut, pressen går fortfarande, och det enda verkliga symtomet är ett tryck som långsamt tappar täthet. När någon märker det är cellerna ofta halvfulla av torkat bläck, och svaret är vanligtvis inte en ny rulle utan en ordentlig aniloxrengöring.
Vi bygger vältar för att leva, så vi lägger nästan lika mycket tid på att prata om städning som vi gör på tillverkning. Den här guiden samlar vad vi har lärt oss om vad rengöring kan återställa, vad den inte kan, och hur man väljer en tjänst som inte i det tysta kommer att skada den vält du redan äger.
En anilox-rulle bär bläck inuti tusentals lasergraverade celler, och volymen den kan hålla mäts i miljarder kubikcentimeter per kvadrattum, eller BCM. Utskriftstäthet, färg och beläggningsvikt beror alla på att siffran förblir stabil. Det är precis varför igensättning är så frustrerande: det händer längst ner i cellen, där ingen kan se det.
Vattenbaserat bläck torkar snabbt och lämnar kalk- och pigmentrester efter sig. UV-bläck härdar hårt. Lacker och lim lämnar en film. Varje lager minskar användbar volym lite, och en daglig avtorkning av lösningsmedel når bara toppen av cellen. Två vanor gör saken värre: att köra schaberbladstrycket högre än jobbet behöver och att rengöra med slipande kuddar eller stålborstar, som rundar av de ömtåliga cellväggarna.
De flesta professionella tjänster använder en av tre metoder, och det ärliga svaret är att ingen av dem är bäst för varje rulle. Det viktiga är att matcha metoden till bläcksystemet, valsen och mängden rester.
En fokuserad stråle förångar torkade rester inuti cellerna utan att röra keramiken. Det finns inget medium att bädda in, inget vatten att torka och ingen mekanisk kraft på cellväggarna, vilket gör den till en bra matchning för keramiska rullar som måste behålla sin exakta geometri. Avvägningen är att lasersystem är kapitalkrävande, så de flesta skrivare köper tjänsten snarare än maskinen.
Valsar nedsänks i ett alkaliskt eller lösningsmedelsbad medan ultraljudsvågor rör om vätskan och lyfter ut rester ur cellerna. Detta når hela djupet av cellen och hanterar vattenbaserade rester bra. Det kräver noggrann sköljning och torkning, och badets kemi måste passa valsen: exponerade aluminiumändar, lager och eventuella gummikomponenter ska aldrig gå in i ett aggressivt bad.
Fina plastmedia, läsk eller torrisspellets blästras över ytan. Torris sublimerar och lämnar inga rester, vilket gör det bekvämt för pressarbete. Slipande media medför alltid risk: slå för hårt på keramen och cellväggarna runda, vilket permanent minskar volymen. Om en tjänst erbjuder sprängning, fråga vilka media de använder och hur de verifierar geometrin efteråt.
| Metod | Fungerar bäst på | Risk för cellgeometri | Typisk vändning |
|---|---|---|---|
| Laser | Keramiska rullar med envisa UV- eller vattenbaserade rester | Låg, när strålen är korrekt inställd | Ofta samma dag |
| Ultraljud eller kemiskt bad | Vattenbaserat bläck, beläggning och lackuppbyggnad | Låg, om kemin passar välten | En till två dagar |
| Torrisblästring | Lätt uppbyggnad och rengöring på press | Låg, inga mediarester | Protokoll på press |
| Blästring av plastmedia | Tung, länge ignorerad uppbyggnad | Måttlig till hög | Samma dag |
Ingen rulle meddelar att den behöver rengöras. Vad du istället får är en uppsättning små signaler:
Rengöring är nästan alltid det billigaste första steget, och för en vält i gott skick kan den få tillbaka volymen nära den ursprungliga specifikationen. Men städningen har gränser. Om den keramiska beläggningen är flisad, om cellväggarna är synligt avrundade under förstoring, eller om den uppmätta volymen förblir låg efter en ordentlig rengöring, är rullen färdig, eftersom ingen service kan lägga tillbaka keramik.
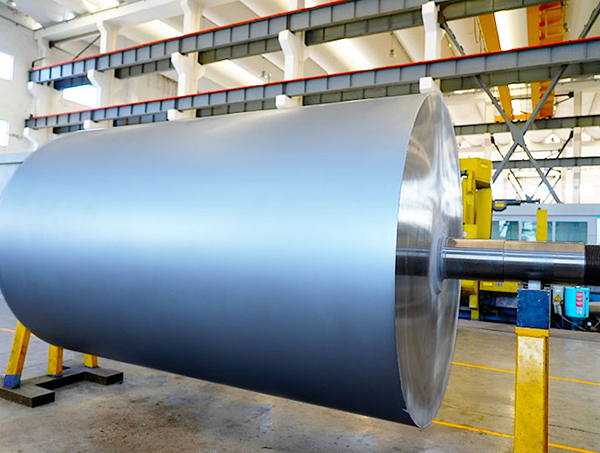
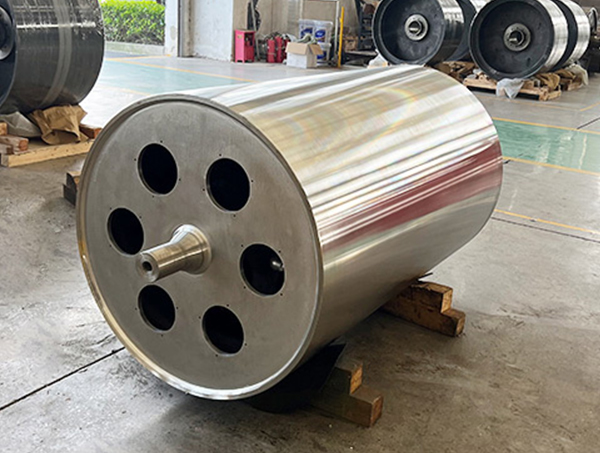
I så fall är det ärliga svaret en ny roller, gjord för det jobb du faktiskt kör. Vår keramiska anilox-rulle av aluminium är lasergraverad till ett specificerat antal rader och BCM, så en ersättning börjar från samma nummer som din press har ställts in för istället för vad som än råkar sitta i racket.
 Anpassad aluminium keramisk anilox-rulle för flexografiskt tryck En anpassningsbar keramisk anilox-vals av aluminium för flexografiskt tryck, byggd för specificerat linjeantal och BCM för konsekvent bläcköverföring. Visa produkt →
En vält som lämnar vår verkstad har slipats och belagts enligt en specifikation, sedan kontrolleras i varje steg av produktionen innan den skickas. Den bakgrunden formar hur vi tänker kring städning: målet är aldrig en blank yta, det är ett stabilt BCM-tal. Keramik är hårt, men beläggningen är tunn, och bindningen mellan beläggning och bas spelar lika stor roll som själva beläggningen. Aggressiv mekanisk rengöring tar bort mer än bläck, den tar bort de vassa kanterna som gör att cellmätaren blir korrekt.
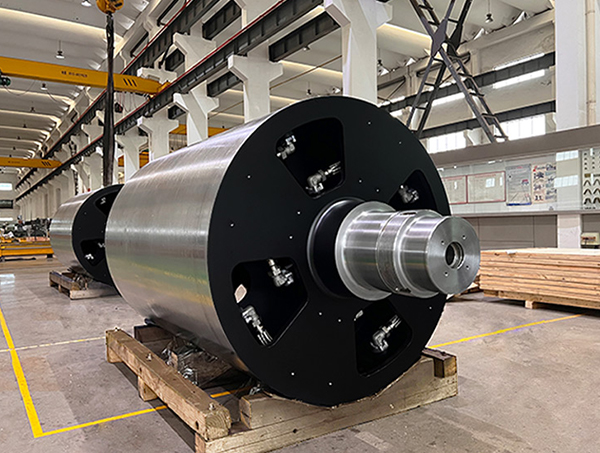
Där keramik inte är praktiskt, till exempel på vissa beläggnings- och lamineringslinjer eller i applikationer med stor schaberbladbelastning, kan en slitstark metall anilox-rulle vara det mer förnuftiga valet och den tål en något annorlunda rengöringsrutin.
Anpassad slitstark aniloxrulle av metall för flexografi och gravyrtryck En specialanpassad aniloxvals av metall för applikationer där keramik är opraktisk, som erbjuder slitstyrka och enhetlig bläcköverföring under slipande bläck och schaberbladskontakt. Visa produkt → En årlig rengöring kommer inte att rädda en vält som misshandlas däremellan. En enkel rutin håller siffrorna stabila:
När rengöringen görs korrekt och enligt ett schema, kan en anilox-rulle hålla sin specifikation i flera år. För tryckning och publicering är det vanligtvis skillnaden mellan fast färg och mycket jagande att behandla BCM som ett kontrollerat antal snarare än ett antagande.
Om du väger en städoffert mot en ersättare, skicka oss BCM-avläsningen och radantalet så ger vi dig ett rakt svar, även när svaret helt enkelt är att rengöra den igen. Du kan nå vårt team via kontaktsidan.
Dedikerad till att utveckla och tillverka olika former av rullar med olika rullstrukturer.
Telefon: +86-15371769898
E-post: [email protected]
Lägg till: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, Jiangsu-provinsen, Kina
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Alla rättigheter reserverade.