+86-15371769898
 [email protected]
+86-15371769898[email protected]På en filmextruderingslinje kan en värmevals se ut som en enkel stålcylinder, men när kantzonen är 8°C kallare än mitten, höjer operatören börvärdet och slutprodukten blir för mjuk. Den temperaturskillnaden är inte ett styrsystemfel. Det är ett mekaniskt fel i hur värmen levereras inuti välten. Termiska valsar fungerar genom att omvandla en värmekälla till en kontrollerad yttemperatur genom ett internt medium, och kvaliteten på den omvandlingen bestäms av passager, väggtjocklek och bearbetningstoleranser.
De tre vanliga värmekällorna är termisk olja, ånga och elektriska värmeelement. I en oljeuppvärmd vals trycker en pump het olja genom en roterande skarv in i en spiralkanal eller ringformig hålighet inuti valsen. När oljan rör sig längs kanalen förlorar den värme till innerväggen, och väggen leder denna värme till den yttre ytan. Returoljan går tillbaka till en extern värmestation där den värms upp och recirkuleras. En ånguppvärmd rulle fungerar enligt en liknande princip men använder latent värme istället för vettig värme. En elektrisk termisk rulle använder patronvärmare som sätts in i kärnan, och temperaturen styrs av ett termoelement som är placerat nära ytan.
| Uppvärmningsmetod | Typiskt utbud | Viktig fördel | Se upp för |
|---|---|---|---|
| Termisk oljecirkulation | 100-350°C | Jämn värmefördelning | Oljenedbrytning och inre avlagringar |
| Elektrisk patron | 50-250°C | Snabb temperaturrespons | Hotbanding om elementen är dåligt placerade |
| Ånga | 100-180°C | Hög värmekapacitet | Avlägsnande av kondensat och korrosion |
Valet av värmebärare förändrar svarstiden och riskprofilen. En liten oljekrets med hög flödeshastighet kan nå 200°C på cirka 20 minuter, men det kräver en roterande koppling som måste stå emot läckor och tryckspikar. Ett ångsystem kan leverera stora mängder värme på kort tid, men det behöver också en kondensfälla för att hindra vatten från att fånga upp en del av rullytan. Elektriska patronvärmare svarar snabbare och erbjuder individuell temperaturkontroll, men de är svårare att byta inuti en produktionsvals och är känsligare för lokal överhettning.
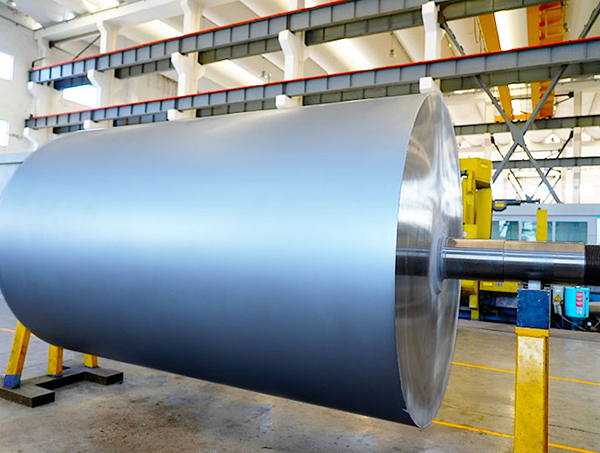
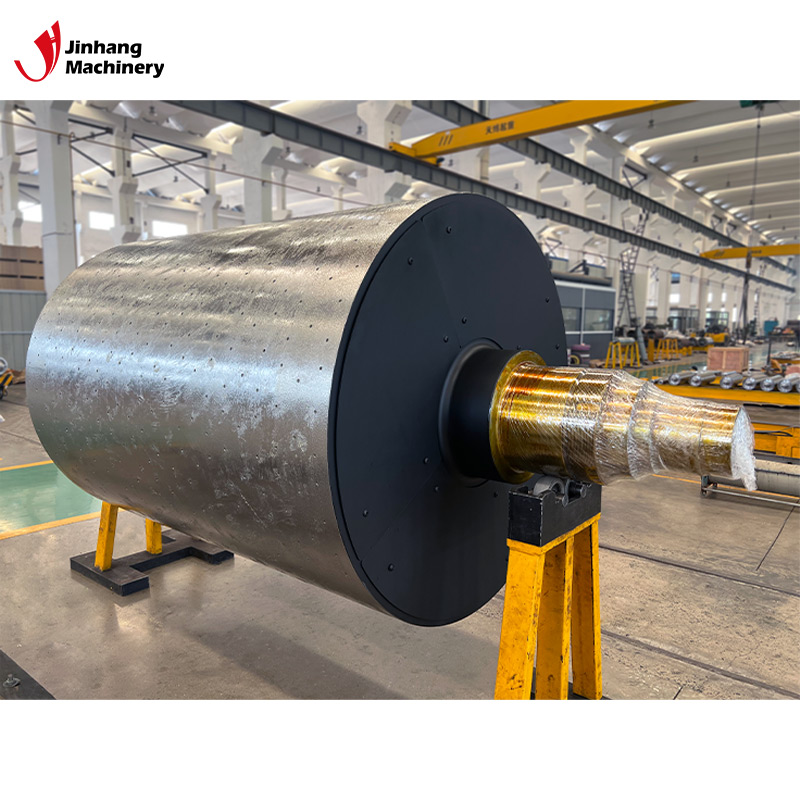 Korrosionsbeständig oljeuppvärmd rulle för enhetlig värmeöverföring Denna rulle kombinerar korrosionsbeständighet med ett oljeledande system för jämn värmefördelning, vilket gör den till ett pålitligt val när fukt eller kemikalier utmanar standardutrustning i pappers-, textil- eller förpackningslinjer. Visa produkt →
Temperaturjämnhet är det verkliga testet av en termisk vals. En typisk specifikation för en beläggnings- eller lamineringsvals är en yttemperaturtolerans på ±3°C. Den toleransen kan endast uppnås om den inre kanalen bearbetas med ett konsekvent tvärsnitt längs hela ytan. Om hålet har en variation på 0,2 mm från den ena änden till den andra ändras oljehastigheten och den lokala värmeöverföringskoefficienten ändras. Resultatet är en varm plats nära en journal och en svalare plats nära den motsatta journalen.
Väggtjocklek bidrar också till enhetlighet. En tjockare vägg jämnar ut temperaturspikar från värmekällan, men den ökar också energin som behövs för att få upp välten till temperatur. En tunnare vägg reagerar snabbare men är känsligare för het oljekanalisering. I många fall väljs en spegeluppvärmningsrulle just för att den balanserar snabb respons med ytstabilitet. Samma balans gäller för ytfinishen: en förkromad eller spegelblank yta ger konsekventa släppegenskaper för film och belagda produkter.
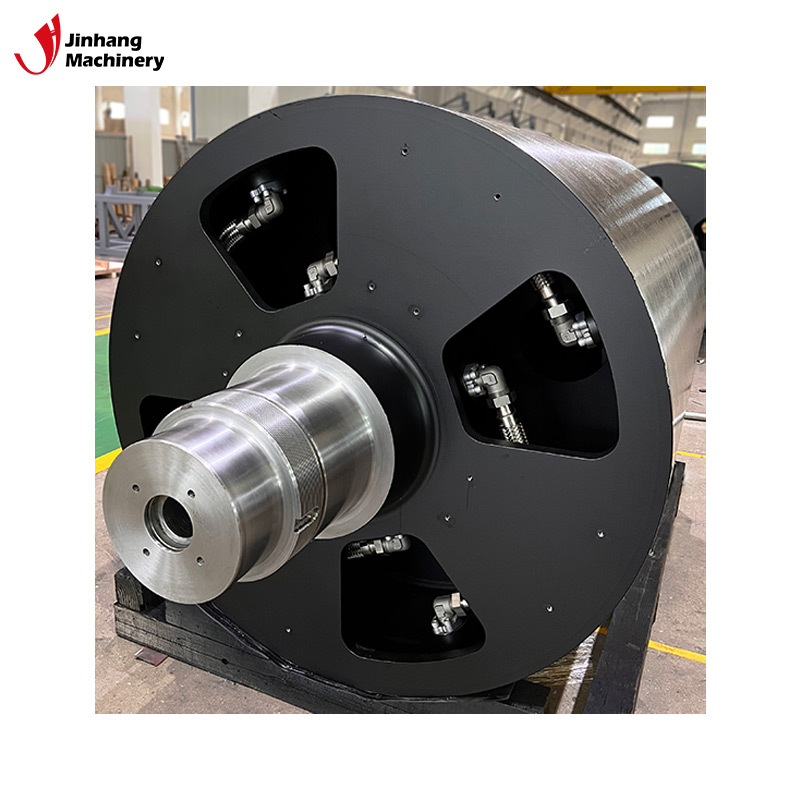 Spegellackerad värmerulle med hög värmeledningsförmåga Dess spegelyta och utmärkta värmeledningsförmåga stödjer snabb respons och enhetlig uppvärmning, vilket passar filmlaminering eller beläggningsprocesser som kräver både exakt temperaturkontroll och en jämn finish. Visa produkt →
I verklig drift misslyckas termiska rullar på sätt som inte är uppenbara vid start. Den första frågan är termisk expansion. När en kolstålvals värms upp från 25°C till 250°C sträcker sig axeln med flera millimeter. Om lagerhuset och ändtätningarna inte var konstruerade för den tillväxten, kan rullen utveckla axiell kraft som sliter ut lagret på veckor. Den andra frågan är intern blockering. I ett oljesystem bildar nedbruten olja lack på kanalväggarna. Den lacken fungerar som en isolator, så välten behöver en högre oljetemperatur för att uppnå samma yttemperatur, vilket sedan accelererar nedbrytningen.
Ett tredje fel involverar en ånguppvärmd vals med en korroderad inre passage. Kondensat och syre skapar gropbildning över tiden, och det resulterande läckaget kan förorena produkten som beläggs. I en livsmedels- eller medicinsk tillämpning är det en allvarlig kvalitetsrisk. En värmevals i rostfritt stål med en högtemperaturbeständig kvalitet minskar den risken genom att använda material som tål oxidation och exponering vid hög temperatur.
Dynamisk balans är en annan faktor som ofta förbises. Vid 300°C kan även små avvikelser i inre kanalväggstjocklek skapa massa utanför centrum. När rullen snurrar med 1 000 rpm skakar den massobalansen hela banlinjen. En vält som är bearbetad och balanserad efter värmebehandling kommer att ha mycket lägre vibrationer än en vält sammansatt av delar utan en slutlig balanskontroll.
Urvalsprocessen bör börja med mätbara förhållanden, inte med en generisk katalog. Ställ tre frågor: Vilken processtemperatur krävs? Vilken uppvärmningstid tål linan? Vilket material löper mot ytan? Från dessa svar kan en tillverkare välja mellan en polerad stålyta, en spegelyta, en förkromad yta eller en korrosionsbeständig rostfri kvalitet. När banan beläggs i hög hastighet, är en spegeluppvärmningsvals ofta den bästa passformen eftersom den ger en mjuk släppning och en ren, jämn glasyr.
För processer som involverar mycket sura eller alkaliska beläggningar är en värmevals av rostfritt stål med en högtemperaturbeständig kvalitet att föredra. För livsmedelsklassade processer måste välten tillåta noggrann rengöring och inspektion. För höghastighetsutskriftslinjer , ytfinishen och koncentriciteten är viktigare än den absoluta temperaturklassificeringen. I samtliga fall bör leverantören kunna tillhandahålla ett termiskt profilprov eller en dokumenterad yttemperaturmätning från en jämförbar vält.
Dessa fyra gränser avgör om en lagerrulle kan fungera eller om en anpassad design behövs. I många fall är det bästa sättet att undvika ett kostsamt misstag att förse välttillverkaren med de faktiska linjeförhållandena och be om en beräknad prestandarapport innan beställning.
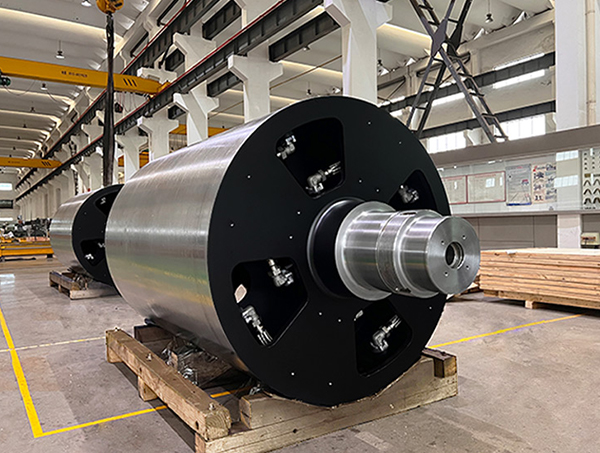
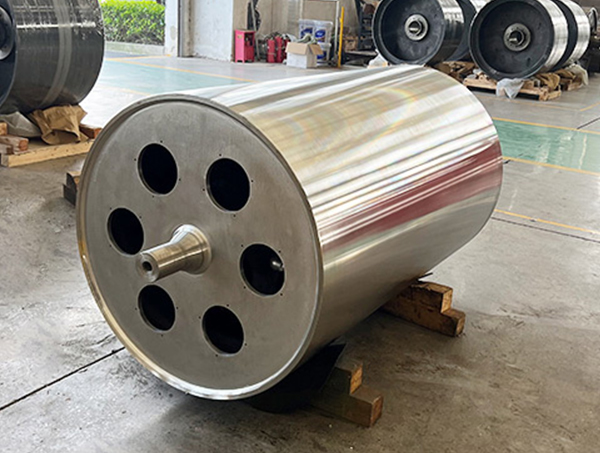
Värmerulle i rostfritt stål för högtemperaturservice Den här rullen är byggd av rostfritt stål och bibehåller styrkan och motstår korrosion vid förhöjda temperaturer, och erbjuder ett hållbart alternativ för torkning eller kalendrering där värme och renhet spelar roll. Visa produkt → En anpassad termisk vals börjar med en ritning eller en utrustningsspecifikation. Ingenjörsteamet beräknar den erforderliga värmetillförseln, den inre kanalens geometri och väggtjockleken. Rullkroppen vänds på en tung svarv, de inre passagerna borras eller borras och ytan slipas till önskad grovhet. I en välutrustad verkstad går sedan välten till dynamisk balansering och tryckprovning innan den når slutbesiktningsstadiet.
Till exempel kräver en värmevals med en diameter på 200 mm som används i en förpackningslaminator ett hål för en värmekälla, en slät yttre yta med en grovhet på Ra 0,2 mikrometer och en dynamisk balansgrad på G2,5. Om någon av dessa specifikationer missas, ser konsumenten resultatet som en skrynklig bana, ojämnt lim eller för tidigt lagerfel. Det är därför det bästa svaret på "hur fungerar termiska rullar" inte är en beskrivning av ett värmemedium. Det är kombinationen av värmeöverföringsfysik och tillverkningsdisciplin.
Samma principer gäller för alla typer av vältar som behöver noggrann temperaturkontroll. Oavsett om valsen är en spegeluppvärmningsvals, en korrosionsbeständig oljeledande värmevals eller en värmevals av rostfritt stål, måste den inre geometrin och den yttre finishen utformas tillsammans. En ändring av en parameter utan att justera de andra skapar en ny hotspot eller en blockerad flödesväg.
Även med en väldesignad vält avgör underhållsvanorna hur länge temperaturprofilen håller sig stabil. Den viktigaste uppgiften är att övervaka värmemediet. För oljesystem, kontrollera viskositeten och syravärdet med jämna mellanrum. Ett högt syratal indikerar att oljan oxiderar, och det resulterande slammet kommer att minska värmepassagen. För ångsystem, inspektera kondensatreturledningen och ångfällorna. En misslyckad fälla tillåter kondensat att backa upp i valsen och den nedre delen blir kall.
Rullytan behöver också besiktigas. En grov, repad spegelyta skapar friktion som drar materialet och ökar den lokaliserade temperaturen. Omformning eller omslipning av ytan kan återställa släppegenskaperna. I en höghastighetslinje kan dessa kontroller schemaläggas med planerad stilleståndstid snarare än att vänta på ett fel.
Den praktiska takeawayen är enkel: en termisk vals är en precisionsvärmeväxlare förklädd som en cylinder. Dess prestanda definieras av den interna kanalens geometri, väggtjocklek, ytfinish och dynamisk balans. Om en vältleverantör kan visa kontroll över dessa variabler, ger välten den jämna yttemperaturen som din process behöver. För linjeoperatörer och inköpare är frågan inte bara vilken typ av olja eller värmare som används, utan hur vältkroppen är uppbyggd runt den. Diskutera din nuvarande rullmontering med vårt ingenjörsteam för att verifiera toleranser innan du byter ut en enhet.
Dedikerad till att utveckla och tillverka olika former av rullar med olika rullstrukturer.
Telefon: +86-15371769898
E-post: [email protected]
Lägg till: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, Jiangsu-provinsen, Kina
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Alla rättigheter reserverade.